Shanghai Further New Material Technology Co., Ltd. levert een volledig portfolio reactieve vloeibare rubbers, waaronder HTPB, CTBN, CTPB, ATBN, HTBN, ATPB en andere. Als pionier op het gebied van reactief vloeibaar rubber in China richten wij ons op hoogwaardige olefinederivaten met een uitgebreid productportfolio en uitstekende R&D-mogelijkheden. Op maat gemaakte productie is beschikbaar om aan de specifieke eisen van de klant te voldoen.
Reactieve vloeibare rubberszijn telechelische polymeren met lage viscositeit en functionele eindgroepen zoals hydroxyl, carboxyl of amine. Deze groepen maken verknoping in thermohardende systemen mogelijk. Ze bieden een dubbele waarde: vloeibare verwerkbaarheid plus elastomere prestaties. Ik zie dat ze ringharding, flexibiliteit en hechtingsverbetering opleveren in epoxy's, polyurethaan en composieten.
De chemie van de terminale functionele groepen dicteert reactiviteit en uithardingsroutes. De samenstelling van de ruggengraat bepaalt de compatibiliteit, oliebestendigheid en eigenschappen bij lage temperaturen. Deze rubbers lossen het broosheidsprobleem op bij hoogwaardige thermoharders zonder dat dit ten koste gaat van de verwerkbaarheid. De druk van de regelgeving op op BPA gebaseerde epoxies en lichtgewichttrends stimuleren de vraag naar HTPB-systemen van Reactive Liquid Rubbers. Inzicht in de classificatie van reactieve vloeibare rubbers en de selectie van uithardingssystemenhelpt ingenieurs de juiste keuze te maken.
Chemische fundamenten: wat deze rubbers onderscheidt
Functionele eindgroepen: de reactieve handgrepen
Ik zie de eindgroepen als de primaire reactieve handvatten. Hydroxyl-, carboxyl- en aminegroepen dicteren elk een ander uithardingstraject. Reactieve vloeibare rubbers HTPBillustreren dit principe. Hun hydroxyleindgroepen maken polyurethaanvorming mogelijk. De polymerisatiemethode beïnvloedt de structuur aanzienlijk. Anionische polymerisatie zorgt voor een hoog 1,2-vinylgehalte. Vrije radicaalpolymerisatie produceert een laag 1,2-vinylgehalte. Ook de OH-functionaliteit verschilt.
Structurele parameter | Anionische polymerisatie | Polymerisatie van vrije radicalen |
1,2-vinylinhoud | Hoog (60-90%) | Laag (15-20%) |
OH-functionaliteit | f~2,0 (lineaire diol) | f>2 (vertakt, gemiddeld 2,4-2,6) |
Tg | Hoog | Laag |
Lineaire diolen met f~2,0 maken thermoplastische polyurethaanvorming mogelijk. Vertakte structuren met f>2 leiden tot thermohardende netwerken. Dit verschil bepaalt direct de uiteindelijke uitgeharde eigenschappen.
Backbone-architectuur: polybutadieen versus nitril-gemodificeerd
De ruggengraat bepaalt de compatibiliteit van het rubber met verschillende harsen. Polybutadieen-skeletten bieden uitstekende flexibiliteit bij lage temperaturen. Ze blijven flexibel onder -70°C. Ze vertonen echter een slechte olie- en oplosmiddelbestendigheid. Nitril-gemodificeerde ruggengraten lossen dit probleem op. Het acrylonitrilgehalte zorgt voor oliebestendigheid. Het vermindert ook de flexibiliteit bij lage temperaturen.
Soorten met een hoog acrylonitrilgehalte hebben een betere oliebestendigheid, terwijl een laag acrylonitrilgehalte een betere flexibiliteit en veerkracht bij lage temperaturen geeft.
Polymeer ruggengraat | Oliebestendigheid | Flexibiliteit bij lage temperaturen |
Polybutadieen (BR) | Slechte olie- en oplosmiddelbestendigheid | Uitstekend; blijft flexibel tot onder -70°C, met lage verstijving tot -55°C |
Butadieen-Acrylonitril (NBR) | Veroorzaakt door acrylonitrilgehalte; hogere ACN = hogere olie-/brandstofweerstand | Verminderd door toenemend acrylonitrilgehalte; bereik van -55°C (lage ACN) tot -10°C (hoge ACN) |
De backbone selecteer ik op basis van de milieueisen van de applicatie.
Hoe structuur de prestaties dicteert
De combinatie van eindgroep en backbone creëert het uiteindelijke prestatieprofiel. De vertakte structuur met f>2 legt beperkingen op aan de ontwerpflexibiliteit. Lineaire difunctionele harsen met f~1,95 kunnen thermoplastische polyurethaanelastomeren bereiden. De hydroxylfunctionaliteit en de microstructuur van de hoofdketen bepalen de uitgeharde eigenschappen. Ik zie deze structuur-eigenschaprelatie als de kern van materiaalselectie. Als ik deze fundamenten begrijp, kan ik voor elke toepassing de juiste Reactive Liquid Rubbers HTPB kiezen.
Classificatie van reactieve vloeibare rubbers HTPB en zijn tegenhangers
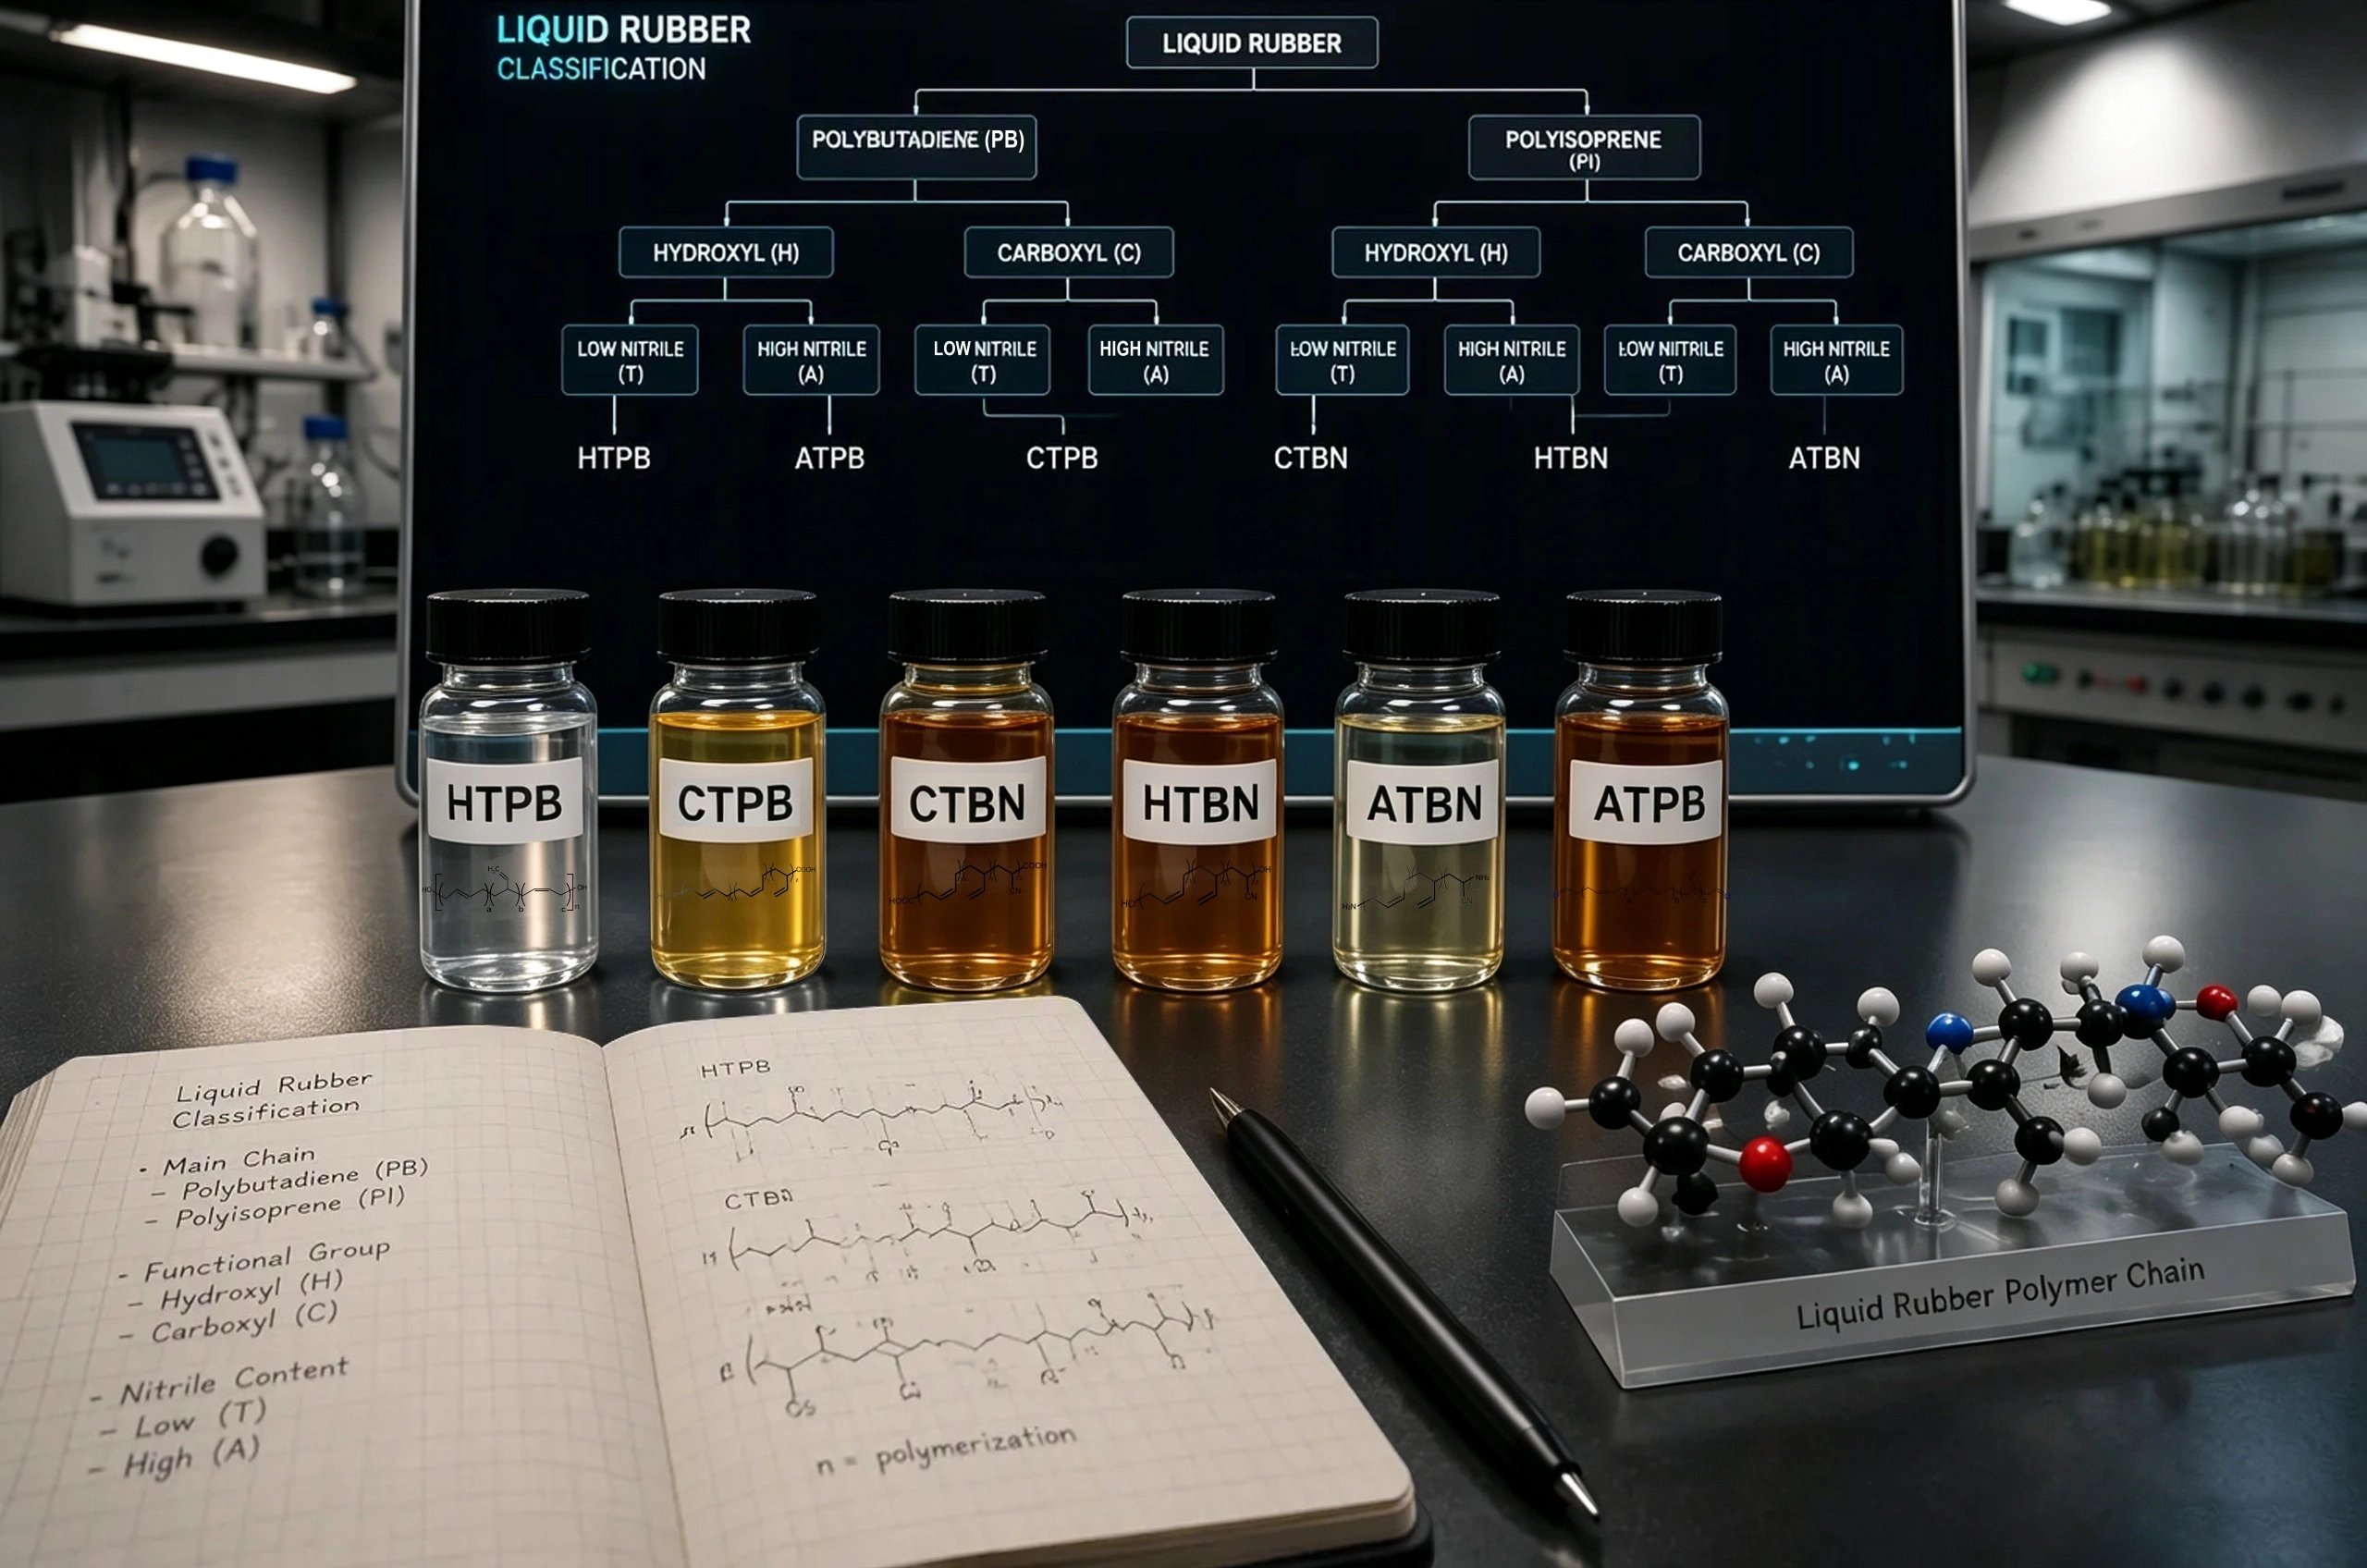
Ik classificeer deze rubbers voornamelijk op basis van hun terminale functionele groepen. Deze classificatie bepaalt de uithardingschemie en het toepassingsgebied. Drie families domineren de markt: op hydroxyl eindigende, op carboxyl eindigende en op amine eindigende typen. Elke familie biedt duidelijke voordelen voor specifieke harssystemen en prestatie-eisen.
Hydroxyl-getermineerde typen: HTPB en HTBN
Polybutadieen met hydroxyleindgroepen (HTPB) is het meest gebruikte reactieve vloeibare rubber. Ik zie het overal, van raketaandrijving tot consumptiegoederen. De hydroxyleindgroepen reageren gemakkelijk met isocyanaten om polyurethaannetwerken te vormen. De ruggengraat van polybutadieen zorgt voor uitzonderlijke flexibiliteit bij lage temperaturen en hydrolytische stabiliteit.
Eigendom | Waarde |
Aantalgemiddeld molecuulgewicht (Mn) | 1.000–5.000 g/mol |
Hydroxylwaarde (OH#) | 0,4–0,9 meq/g (22–50 mg KOH/g) |
Viscositeit bij 30°C | 5.000–15.000 mPa·s |
Glasovergangstemperatuur (Tg) | −70 tot −85°C |
Treksterkte (uitgehard PU) | 3,0–5,5 MPa |
Rek bij breuk (uitgehard PU) | 450–700% |
Optimale NCO/OH-verhouding | 0,95–1,05 |
Typisch gehalte aan drijfgasbindmiddel | 12–18 gew.% |
Deze eigenschappen vertalen zich in een opmerkelijk scala aan toepassingen. Ik vind polyurethaan op basis van HTPB in hardschuimisolatiepanelen, duurzame elastomere wielen voor achtbanen en roltrappen, ophangingsbussen voor auto's en elektrische ingietmassa's. Het materiaal komt ook voor in hoogwaardige lijmen, oppervlaktecoatings, afdichtingsmiddelen, synthetische vezels zoals spandex, ondertapijt en hardplastic onderdelen voor elektronische instrumenten. Het meest opvallend is dat HTPB dient als bindmiddel voor vaste raketstuwstoffen in lanceervoertuigen, doorgaans geformuleerd als HTPB/AP/Al in een verhouding van 12/68/20.
Butadieen-acrylonitril met hydroxyleindgroep (HTBN)deelt dezelfde reactieve chemie maar bevat acrylonitrilcomonomeer. Deze aanpassing verbetert de oliebestendigheid en verhoogt de polariteit voor een betere compatibiliteit met epoxy- en vinylesterharsen. Ik kies voor HTBN wanneer de toepassing zowel polyurethaanreactiviteit als verbeterde oplosmiddelbestendigheid vereist.
Op carboxylyl eindigende typen: CTPB en CTBN
Carboxyl-getermineerd polybutadieen (CTPB)en op carboxyl eindigend butadieen-acrylonitril (CTBN) vertegenwoordigen de tweede grote familie. Deze rubbers dragen carbonzuureindgroepen die reageren met epoxyharsen, aminen en metaaloxiden. Ik vind ze onmisbaar voor epoxyhardingstoepassingen.
CTBN creëert een rubberachtige fase binnen de epoxymatrix. U krijgt een betere slagvastheid en flexibiliteit. De hars absorbeert energie en voorkomt dat scheuren zich verspreiden. CTBN reageert met epoxy om blokcopolymeren te vormen met zowel stijve als flexibele segmenten. CTBN creëert een gedispergeerde rubberfase, waardoor de mechanische eigenschappen verbeteren. Het wit worden van de spanning is te wijten aan de verstrooiing van zichtbaar licht vanuit de verstrooiende middenlaag. In dit geval is het de leegte van het verstrooiingscentrum, die het gevolg is van de cavitatie van de CTBN-deeltjes. Het is een belangrijk energiedissipatiemechanisme nadat CTBN aan de epoxyhars is toegevoegd, dat de energie kan verbruiken op het moment van breuk, en rubberoverbrugging en afschuifmeegeven zijn ook redelijke hardingsmechanismen.
De kwantitatieve verbeteringen door CTBN-toevoeging zijn aanzienlijk. Ik zie consistente winst over meerdere mechanische eigenschappen.
Eigendom | Verbetering |
Treksterkte | Verhoogd met 26% met 5 phr CTBN |
Verlenging bij breuk | Beduidend toegenomen |
Izod gekerfde slagvastheid | Beduidend toegenomen |
Trekmodulus | Geleidelijk afgenomen |
Maximale taaiheid | Bereikt bij 15 phr CTBN |
Breuktaaiheid (K IC) | Stabiel voor >10 phr CTBN |
Glasovergangstemperatuur (Tg) | Verhoogd met 11,3°C met 25 phr CTBN |
Voor structurele lijmtoepassingen specificeer ik CTBN-kwaliteiten op basis van het carboxylgehalte en de viscositeit. De gegevens van de fabrikanttoont een duidelijk verband tussen deze parameters.
CTBN-klasse | Carboxylwaarde (mmol/g) | Viscositeit bij 27°C (Pa·S) |
CTBN-1 | 0,45 – 0,55 | ≤180 |
CTBN-2 | 0,55 – 0,65 | ≤150 |
CTBN-3 | 0,45 – 0,65 | ≤300 |
CTBN-4 | 0,65 – 0,75 | ≤200 |
CTBN-5 | 0,50 – 0,70 | ≤600 |
Ik kies kwaliteiten met een lagere viscositeit voor gemakkelijk mengen en kwaliteiten met een hogere carboxylgraad voor een grotere verknopingsdichtheid. De afweging tussen verwerkbaarheid en uiteindelijke eigenschappen is leidend bij mijn selectie.
Amine-getermineerde typen: ATPB en ATBN
Polybutadieen met amine-eindgroepen (ATPB) en butadieen-acrylonitril met amine-eindgroepen (ATBN)voltooi de classificatietriade. Deze rubbers dragen primaire amine-eindgroepen die snel reageren met epoxyharsen, isocyanaten en anhydriden. Ik waardeer ze vanwege hun snelle uithardingskinetiek en sterke hechting op polaire substraten.
ATBN vindt bijzondere voorkeur in epoxylijmen en coatings. De aminegroepen reageren direct met epoxyringen zonder dat er een aparte katalysator nodig is. Deze directe reactie creëert sterke chemische bindingen op het grensvlak. De nitrilgroepen in ATBN verbeteren de hechting aan metalen en technische kunststoffen. Ik waardeer ook de verbeterde scheursterkte en vermoeidheidsweerstand die rubbers met amine-eindgroepen aan uitgeharde systemen verlenen.
De aminefunctionaliteit biedt nog een voordeel: het maakt uitharding bij kamertemperatuur mogelijk. Deze mogelijkheid vereenvoudigt de verwerking en verlaagt de energiekosten bij de productie. Ik zie een groeiende belangstelling bij ATBN voor in het veld aangebrachte coatings en reparatiemiddelen waarbij uitharding door hitte onpraktisch is.
Deze drie families: hydroxyl, carboxyl en amine—dekt de overgrote meerderheid van de HTPB-toepassingen van reactieve vloeibare rubbers. De chemie van elke functionele groep biedt een duidelijk uithardingstraject en prestatieprofiel. De selectie hangt uiteindelijk af van het harssysteem, de verwerkingsomstandigheden en de vereisten voor eindgebruik.
Vergelijkende prestaties: het juiste rubber selecteren
Afbeeldingsbron: pexels
Viscositeit en verwerkingskenmerken
Ik beschouw viscositeit als de eerste parameter bij het kiezen van een reactief vloeibaar rubber. Een lagere viscositeit vereenvoudigt de productie. Ik zie dit duidelijk bij op HTPB gebaseerde drijfgasformuleringen. Lagere viscositeit van de slurrymaakt eenvoudig gieten in complexe raketmotorbehuizingen mogelijk. Formuleerders passen de verhoudingen van het verharder aan om de verwerkingstijd en viscositeit tijdens de verwerking te controleren. Deze balans tussen verwerkbaarheid en reactietijd bepaalt de productie-efficiëntie.
Aspect | Impact van viscositeit | Praktisch voorbeeld |
Verwerking | Een lagere viscositeit vergemakkelijkt het mengen en gieten | Gemakkelijk te gieten in complexe raketmotorbehuizingen |
Potleven | Instelbaar via verharderverhoudingen | Formuleerders controleren de viscositeit tijdens de verwerking |
CTBN-kwaliteiten vertonen een hogere viscositeit dan HTPB. Het carboxylgehalte en het molecuulgewicht bepalen dit verschil. Ik selecteer CTBN-kwaliteiten met een lagere viscositeit voor epoxyhardingstoepassingen. In deze systemen is grondig mengen van belang.
Verhardingsefficiëntie en mechanische eigenschappen
Ik evalueer de hardingsefficiëntie door de breuktaaiheid en slagvastheid te meten. CTBN blinkt uit in epoxysystemen. De rubberdeeltjes creëren een gedispergeerde fase. Deze fase absorbeert energie door cavitatie en afschuifopbrengst. Het mechanisme voorkomt de verspreiding van scheuren. Ik zie consistente verbeteringen in de slagsterkte. De trekmodulus blijft grotendeels onveranderd.
Polyurethaan op HTPB-basis levert uitstekende rek- en scheursterkte. De lineaire diolstructuur creëert flexibele elastomeren. Ik kies HTBN of ATBN als ik zowel taaiheid als oliebestendigheid nodig heb. Reactive Liquid Rubbers HTPB-systemen vormen de basis voor deze op prestaties afgestemde formuleringen.
Chemische weerstand en thermische stabiliteit
De chemie van de ruggengraat bepaalt de chemische resistentie. Polybutadieen-skeletten vertonen een slechte olie- en oplosmiddelbestendigheid. Nitril-gemodificeerde ruggengraten lossen dit probleem op. Een hoger acrylonitrilgehalte verbetert de weerstand tegen brandstoffen en koolwaterstoffen. Ik selecteer de backbone op basis van de besturingsomgeving.
Thermische stabiliteit hangt af van de ruggengraatstructuur. HTPB behoudt zijn flexibiliteit onder -70°C. Nitrilrubbers leveren wat prestaties bij lage temperaturen op. In ruil daarvoor krijgen ze een verbeterde chemische resistentie. Toepassingen bij hoge temperaturen geven de voorkeur aan met nitril gemodificeerde kwaliteiten. Toepassingen bij lage temperaturen vereisen zuivere polybutadieen-backbones. Ik stem het rubber af op de milieueisen van elke toepassing.
Hechting en harscompatibiliteit
Ik evalueer de hechting en harscompatibiliteit als de uiteindelijke selectiepoort. Deze twee eigenschappen bepalen of een reactief vloeibaar rubber daadwerkelijk in de doelformulering integreert. Compatibiliteit bepaalt hoe goed het rubber in de hars dispergeert. Hechting bepaalt de hechtsterkte met het substraat.
De harscompatibiliteit hangt af van de oplosbaarheidsparameters. De ruggengraatpolariteitdrijft dit gedrag. Polybutadieenrubbers vertonen uitstekende compatibiliteit met niet-polaire harsen zoals polyurethaan. Ze scheiden fase in polaire epoxysystemen. Met nitril gemodificeerde rubbers lossen dit probleem op. Acrylonitril verhoogt de polariteit. Deze verschuiving verbetert de compatibiliteit met epoxy-, vinylester- en fenolharsen. Ik zie CTBN en ATBN als de beste keuzes voor het harden van epoxy, juist vanwege deze compatibiliteit.
Rubbertype | Epoxyhars | Polyurethaan | Vinylester | Fenol |
HTPB | Arm | Uitstekend | Gematigd | Arm |
HTBN | Goed | Uitstekend | Goed | Gematigd |
CTPB | Gematigd | Goed | Gematigd | Arm |
CTBN | Uitstekend | Goed | Uitstekend | Goed |
ATPB | Gematigd | Goed | Gematigd | Arm |
ATBN | Uitstekend | Goed | Uitstekend | Goed |
Adhesie volgt een andere logica. De eindgroepen vormen chemische bindingen met het substraat. Rubbers met amine-eindgroepen creëren sterke verbindingen met metalen en technische kunststoffen. De aminegroepen reageren met epoxycoatings en primerlagen. De nitrilgroepen in ATBN verbeteren de bevochtiging en hechting aan polaire oppervlakken. Rubbers met hydroxyl-eindgroepen presteren goed op niet-polaire substraten. Voor polyurethaancoatings op kunststof ondergronden kies ik voor HTPB. Voor epoxylijmen op aluminium en staal kies ik voor ATBN.
De regel is simpel: zorg ervoor dat de polariteit van de rubberen ruggengraat overeenkomtaan de hars voor dispersie, en stem de reactiviteit van de eindgroep af op het substraat voor hechting.
Ik houd rekening met de rubberconcentratie. Hogere belastingen kunnen de hechting verbeteren, maar kunnen de cohesiesterkte verminderen. De optimale balans is afhankelijk van het specifieke rubber en substraat. Ik test de compatibiliteit altijd met een kleine proefbatch. Visuele helderheid na het mengen duidt op een goede dispersie. Bewolking of fasescheiding duidt op een compatibiliteitsprobleem. Door dit evenwicht goed te krijgen, wordt een succesvolle formulering onderscheiden van een mislukte. Reactive Liquid Rubbers HTPB-systemen bieden de ruggengraat voor deze tuning. De met nitril gemodificeerde varianten zorgen voor de polaire adhesieroute.
Toepassingsvooruitzichten: waar deze rubbers naartoe gaan
Lucht- en ruimtevaart en defensie: drijfgassen, voeringen en structurele lijmen
De lucht- en ruimtevaartsector blijft de grootste consument van Reactive Liquid Rubbers HTPB. Ik zie dat dit materiaal de formuleringen voor vaste raketbrandstoffen domineert, omdat het voorspelbare mechanische eigenschappen en betrouwbaar uithardingsgedrag biedt. Het bindmiddel bevat ammoniumperchloraatoxidatiemiddel en aluminiumbrandstofdeeltjes samen in een rubberachtige matrix die bestand is tegen thermische cycli en mechanische belasting tijdens de lancering.
Rol | HTPB-variant / additief | Beschrijving |
Bindmiddel | R-45 M | Voorgemengde antioxidant voor langdurige opslagstabiliteit |
Bindmiddel | R-45HTLO | Geen anti-oxidanten; lagere viscositeit dan R-45 M |
Bindmiddel | HTPB met laag molecuulgewicht | Zeer lage viscositeit; verbetert de gietbaarheid maar kan de dichtheid verminderen |
Voering | HTPB met Melamine | Melamine werkt als vlamvertrager voor linertoepassingen |
Ik selecteer R-45 M voor strategische raketprogramma's waarbij de houdbaarheid tientallen jaren lang van belang is. Het anti-oxidantpakket voorkomt oxidatieve afbraak tijdens langdurige opslag. R-45 HTLO is geschikt voor tactische systemen met een kortere levensduur. De lagere viscositeit vereenvoudigt het gieten in complexe korrelgeometrieën. Kwaliteiten met een laag molecuulgewicht helpen me de slurryreologie te verfijnen wanneer ik maximale vaste stoffen nodig heb voor een hogere specifieke impuls.
Voeringsmaterialen beschermen de motorbehuizing tegen hete verbrandingsgassen. Ik formuleer op HTPB gebaseerde linersmet melamine om vlamverspreiding te verminderen en de structurele schaal te isoleren. De voering verbindt de drijfgaskorrel met de behuizing en biedt ruimte voor differentiële thermische uitzetting. Deze bindingsintegriteit voorkomt catastrofaal falen tijdens de ontsteking.
Structurele lijmen in de lucht- en ruimtevaart vertrouwen op CTBN en ATBN voor het versterken van op epoxy gebaseerde lijmmiddelen. Ik specificeer deze rubbers voor de secundaire verlijming van composietpanelen op metalen frames. De rubberfase absorbeert afpelspanningen en voorkomt de voortplanting van scheuren langs de lijmverbindingslijn. Amine-getermineerde kwaliteiten bieden de snelste uithardingscycli voor productie-efficiëntie.
Auto-industrie en elektronica: afdichtingsmiddelen, oppotten en coatings
Auto-ingenieurs worden geconfronteerd met een constante strijd tegen trillingen, moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
De combinatie van biobased grondstoffen en slimme productie creëert nieuwe mogelijkheden. Ik formuleer hernieuwbare vloeibare rubbers met reactieve groepen die compatibel zijn met RLAM-verwerking. De lage viscositeit van deze materialen voldoet aan de vereisten voor mengen en depositie. De snelle uithardingskinetiek komt overeen met het laag-voor-laag opbouwproces. Deze convergentie pakt zowel milieuproblemen als productie-efficiëntie aan.
Ik verwacht een verdere groei op dit gebied. Automotive OEM’s zoeken naar duurzame materialen voor interieurcomponenten. Lucht- en ruimtevaartprogramma's vereisen lichtgewicht constructies met ingebouwde detectie. Fabrikanten van medische apparatuur hebben biocompatibele elastomeren nodig met nauwkeurige eigendomscontrole. Elke toepassing vereist een specifieke functionele groepschemie en backbone-architectuur. Het classificatieraamwerk dat ik eerder heb beschreven, begeleidt deze selecties.
De toekomstige richting is duidelijk. Biogebaseerde grondstoffen zullen zich verder uitbreiden dan de huidige mogelijkheden. Nieuwe reactieve groepen zullen nieuwe uithardingschemie mogelijk maken. Additieve productie zal strengere viscositeits- en reactiviteitsspecificaties vereisen. Ik zie reactieve vloeibare rubbers evolueren van basisproducten naar technische materialen voor geavanceerde productie. De fundamenten blijven ongewijzigd: functionele eindgroepen bepalen de reactiviteit, de samenstelling van de ruggengraat bepaalt de compatibiliteit. Deze principes zullen de komende decennia de innovatie bepalen.
De classificatielogica blijft eenvoudig: de chemie van de eindgroepen dicteert de reactiviteit, de samenstelling van de ruggengraat bepaalt de compatibiliteit en weerstand. Ik selecteer rubbers op basis van toepassingseisen, niet op universele superioriteit. De groei zet zich voort op het gebied van lichtgewicht composieten en hoogwaardige lijmenen auto-afdichtmiddelen. Ik zie dat Reactive Liquid Rubbers HTPB deze expansie leidt. Toekomstige innovaties concentreren zich op biogebaseerde grondstoffen, nieuwe reactieve groepen en integratie van additieve productie. Deze materialen zullen evolueren van basisproducten naar technische oplossingen voor geavanceerde productie-uitdagingen.
Veelgestelde vragen
Hoe kies ik voor mijn toepassing tussen HTPB en CTBN?
Ik evalueer eerst het harssysteem. HTPB is geschikt voor polyurethaanformuleringen die een uitstekende flexibiliteit bij lage temperaturen vereisen. CTBN werkt het beste voor het harden van epoxy. Ik stem de chemie van de eindgroep af op het uithardingstraject. De polariteit van de hoofdketen bepaalt de harscompatibiliteit. Houd rekening met de serviceomgeving voor behoeften op het gebied van oliebestendigheid.
Wat is de typische houdbaarheid van deze reactieve vloeibare rubbers?
Ik raad aan om deze materialen binnen 12 maanden na productie te gebruiken. Bewaar ze in afgesloten containers, uit de buurt van vocht en direct zonlicht. HTPB-kwaliteiten met antioxidanten gaan langer mee. Ik controleer voor gebruik altijd de hydroxyl- of carboxylwaarde. Afbraak blijkt uit een verhoogde viscositeit of verkleuring.
Kan ik verschillende reactieve vloeibare rubbers met elkaar mengen?
Ja, ik meng regelmatig rubbers om evenwichtige eigenschappen te verkrijgen. De combinatie van HTPB met HTBN verbetert de oliebestendigheid terwijl de flexibiliteit behouden blijft. Ik meng CTBN met ATBN om de taaiheid en uithardingssnelheid in evenwicht te brengen. Test eerst de compatibiliteit met een kleine proefbatch. Fasescheiding duidt op een probleem.
Welk rubbertype biedt de beste prijs-prestatieverhouding?
HTPB biedt de laagste kosten per kilogram met uitstekende mechanische eigenschappen. CTBN kost meer, maar levert een superieure efficiëntie op het gebied van epoxyharding. Ik houd rekening met de totale formuleringskosten, niet alleen met de rubberprijs. Lagere ladingen CTBN leveren vaak betere resultaten op dan hogere ladingen van goedkopere alternatieven.
Zijn er speciale veiligheidsoverwegingen bij het hanteren van deze materialen?
Ik draag altijd nitrilhandschoenen en een veiligheidsbril bij het hanteren van reactieve vloeibare rubbers. Amine-getermineerde kwaliteiten vereisen extra voorzichtigheid vanwege de kans op huidirritatie. Werk in een geventileerde ruimte om het inademen van dampen te voorkomen. Uit de buurt van oxidatiemiddelen en sterke zuren bewaren. Volg die van de fabrikantaanbevelingen voor veiligheidsinformatiebladen.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian

 26. Jun, 2026